
Keď porovnávate technické špecifikácie zariadení na výrobu geomriežok, úroveň automatizácie je často uvedená ako jeden riadok v spodnej časti údajového listu. V praxi však viac než ktorýkoľvek jednotlivý mechanický parameter určuje, ako dôsledne bude váš závod fungovať, ako rýchlo dokážete reagovať na zmeny materiálu a aké budú vaše skutočné prevádzkové náklady na tonu počas piatich rokov.
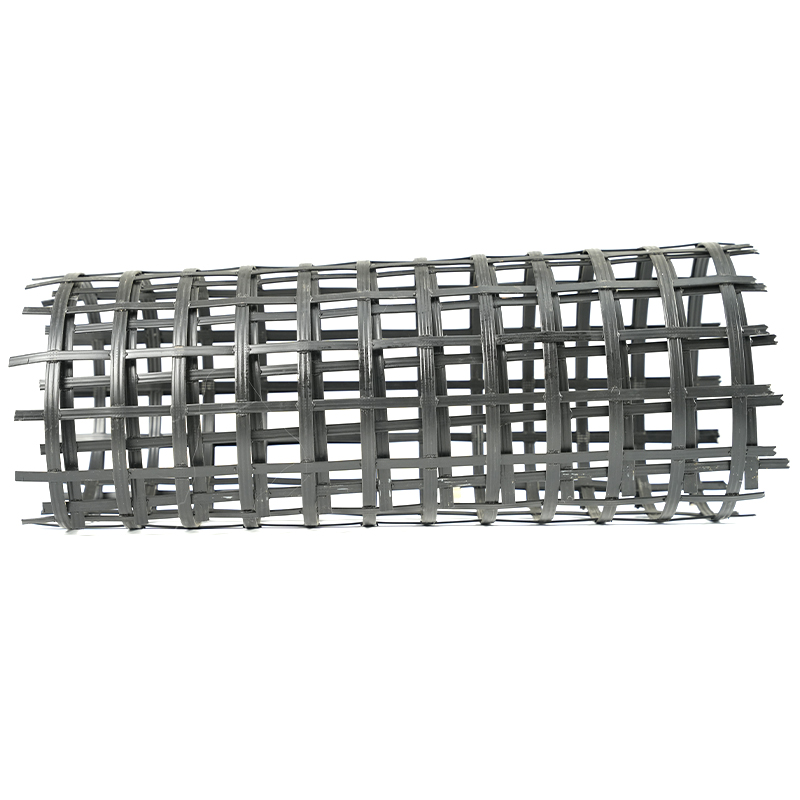
Úroveň automatizácie v moderných zariadeniach na výrobu geomriežok možno rozdeliť do štyroch vrstiev: riadiace jadro a architektúra pohonu, stabilita procesu a regulácia v uzavretej slučke, integrácia údajov pre sledovateľnosť kvality a rozhranie operátora pre každodennú efektivitu. Každá vrstva priamo ovplyvňuje výstupnú kvalitu produktov ako napr  Obojsmerná výrobná linka geomriežky s PLC a riadením servopohonov Táto linka integruje riadiace jadro na báze PLC a servopohony pre presné riadenie rýchlosti a polohy podávania, ohrevu, naťahovania, chladenia a navíjania, čím tvorí základ automatizácie pre stabilitu viacvrstvového procesu. Zobraziť produkt → a
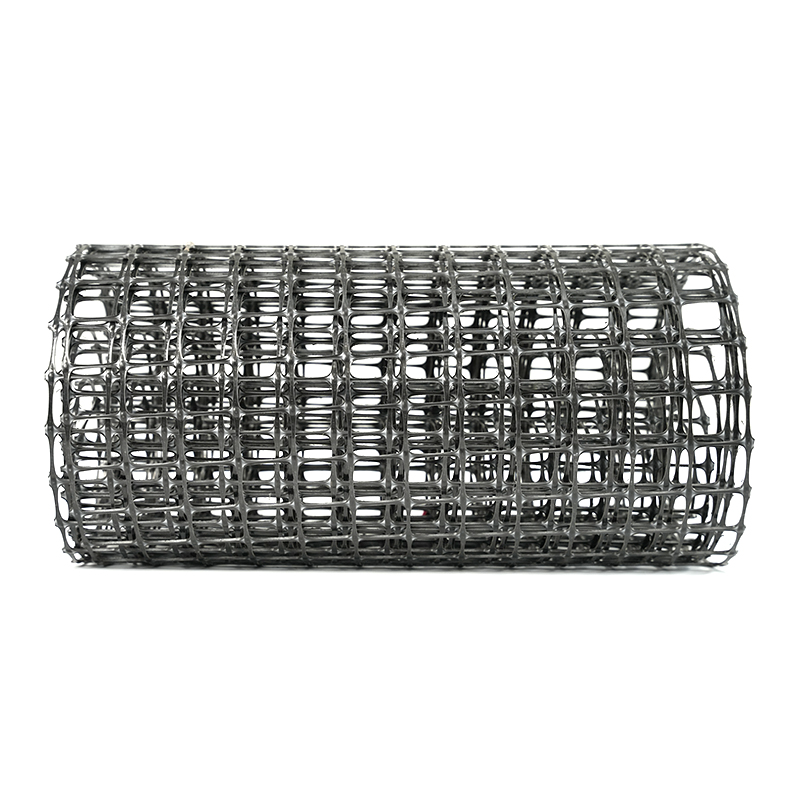
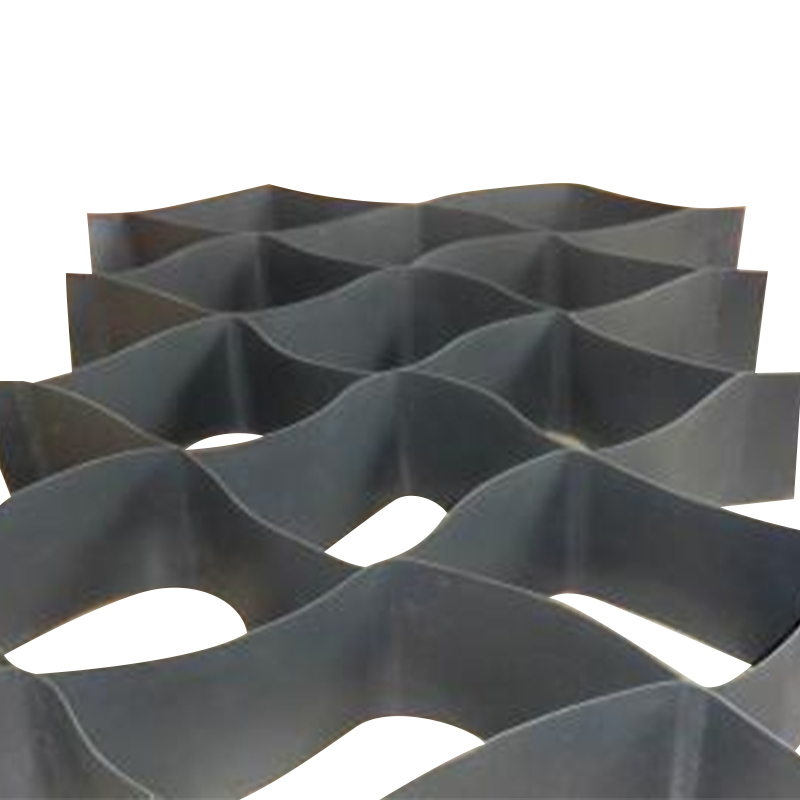
 Výrobná linka jednoosovej ťahovej geomriežky s automatizovaným riadením Rovnako ako obojsmerný náprotivok, aj táto linka využíva architektúru PLC a servopohonu na riadenie sekvenčných operácií naťahovania, čím sa zabezpečuje presné riadenie rýchlosti a napätia pre vysokokvalitný výstup jednoosovej geomriežky. Zobraziť produkt → .
1. Riadiace jadro a architektúra pohonu – základ automatizácie
Centrálny ovládač riadi každú sekvenčnú činnosť na linke: podávanie, zahrievanie, naťahovanie, chladenie a navíjanie. V moderných geomriežkových zariadeniach je riadenie založené na PLC so servopohonom základom odvetvia. Programovateľný logický ovládač (PLC) spracováva spätnú väzbu snímača a vydáva príkazy servomotorom, ktoré poháňajú valčeky, svorky a posuvné mechanizmy s presným ovládaním rýchlosti a polohy.
Spoľahlivosť platformy PLC je dôležitá pre dostupnosť náhradných dielov a dlhodobú podporu. Značky priemyselného štandardu zaručujú, že v prípade zlyhania modulu môžete získať náhradu bez toho, aby ste museli prerábať celú riadiacu skriňu. Servopohony, na rozdiel od frekvenčných meničov s indukčnými motormi, poskytujú lepšie riadenie krútiaceho momentu pri nízkych rýchlostiach a rýchlejšiu odozvu na zmeny zaťaženia, čo je kritické počas fázy rozťahovania, kde aj 1 % odchýlka otáčok môže zmeniť predĺženie produktu.
Čo hľadať v hardvéri jednotky
Linka vybavená servopohonmi pracujúcimi na digitálnej komunikačnej sieti, ako je EtherCAT alebo Profinet, dosiahne časy cyklu pod 1 ms medzi čítaním snímača a príkazom akčného člena. Táto úroveň odozvy sa priamo premieta do rovnomernej šírky a hrúbky otvoru v celom plechu.
2. Stabilita procesu a regulácia v uzavretej slučke
Úroveň automatizácie nie je o tom, koľko obrazoviek má panel, ale o tom, koľko procesných premenných sa automaticky udržiava bez zásahu operátora. Pri napínaní geomriežky sú kľúčovými premennými teplota naprieč vykurovacou zónou, pomer napínania a rýchlosť naťahovania.
Regulácia v uzavretej slučke znamená, že každá zóna infračerveného alebo teplovzdušného ohrievača má svoj vlastný termočlánok, ktorý sa vracia späť do PID regulátora vo vnútri PLC. Ak sa zmení rýchlosť podávania materiálu alebo klesne okolitá teplota, regulátor upraví vykurovací výkon v reálnom čase, aby udržal polymér v optimálnom tvarovacom okne – zvyčajne ±2 °C pre polypropylén a ±3 °C pre polyetylén.
Podobne by mal byť pomer napínania udržiavaný silovou alebo polohovou slučkou. Mechanizmus napínania s konštantným napätím využívajúci servopoháňané valčeky so spätnou väzbou kódovača dokáže udržať pomer ťahu v rozmedzí ±0,5 %, čo je rozdiel medzi geomriežkou, ktorá spĺňa požiadavky na ťah podľa ASTM D6637, a geomriežkou, ktorá nevyhovuje kontrole kvality.
| Procesný parameter | Manuálna / Poloautomatická linka | Moderná plne automatizovaná linka |
|---|---|---|
| Tolerancia teploty vykurovacej zóny | ±5 °C | ±2 °C |
| Presnosť pomeru pozdĺžneho roztiahnutia | ±1,5 % | ±0,5 % |
| Oneskorenie synchronizácie priečneho natiahnutia | 0,3 – 0,5 s | < 0,05 s |
| Kolísanie napätia siete (počas navíjania) | ±10 % | ±3 % |
Praktickým dôsledkom je, že plne automatizovaná linka môže bežať hodiny pri cieľovej pevnosti v ťahu s menšou ako 2 % odchýlkou medzi valcami, zatiaľ čo linka s riadením len s otvorenou slučkou môže vyžadovať časté úpravy a produkovať viac odpadu počas výmeny alebo prechodu na kvalitu materiálu.
3. Integrácia údajov a sledovateľnosť kvality
Moderné zariadenia na výrobu geomriežok čoraz častejšie zahŕňajú systém zberu údajov, ktorý zaznamenáva každý priebeh šarže: profil teploty taveniny, krivky napínacej sily, rýchlosť linky a konečnú hmotnosť kotúča. Tieto údaje je možné exportovať do systému MES (Manufacturing Execution System) na úrovni závodu alebo jednoducho uložiť lokálne pre vysledovateľnosť.
Pre výrobcu dodávajúceho geomreže pre projekty infraštruktúry, kde certifikácie musia sprevádzať každú zásielku, je možnosť vytvoriť strojovo generovanú správu pre každú rolku viac ako len pohodlie – je to požiadavka zhody. Úroveň automatizácie sa tu meria podľa toho, koľko údajových bodov sa automaticky zaprotokoluje oproti manuálne zadaným. Systém, ktorý každých 5 sekúnd výroby označí časovými údajmi o procesných hodnotách, poskytuje granularitu potrebnú na analýzu základnej príčiny, keď sa šarža odchyľuje od špecifikácií.
Bežné dátové body sledované automatickými linkami
- Rýchlosť valca (m/min) a kumulatívna dĺžka
- Teploty vykurovacej zóny (zóna 1 až zóna 6 alebo viac)
- Pomer napínania v smere stroja (MD) a priečnom smere (TD)
- Teplota chladiacej vody a prietok
- Konečná hmotnosť kotúča a napätie vinutia
Keď sú údaje integrované s ovládacím panelom operátora, viditeľnosť sa rozšíri na OEE (Overall Equipment Effectiveness) v reálnom čase. To umožňuje manažérom závodu okamžite identifikovať spomalenia alebo odmietnutia, namiesto toho, aby ich objavili na konci zmeny.
4. Rozhranie operátora a jednoduchosť použitia
Často podceňovaným aspektom automatizácie je, do akej miery rozhranie znižuje ľudskú chybu. Dobre navrhnuté rozhranie HMI (Human-Machine Interface) by malo prezentovať stav výroby jediným pohľadom: zelená pre normálnu prevádzku, žltá pre varovanie blízko kontrolného limitu a červená pre odchýlku, ktorá si vyžaduje zásah.
Riadenie receptov je praktickým príkladom. Na modernej linke môže operátor načítať uloženú receptúru pre konkrétny produkt – povedzme 50 kN/m obojsmernú geomriežku – a PLC automaticky nastaví všetky teploty zóny, rýchlosti naťahovania a parametre navíjania. Tým sa eliminuje riziko chýb pri manuálnom zadávaní a skracuje sa čas na zmenu zo 45 minút na menej ako 10 minút.
Ďalšou vrstvou sú pripomenutia údržby. Riadiaci systém môže sledovať prevádzkové hodiny ložísk, prevodoviek a obrazoviek a zobrazovať alarm preventívnej údržby založený na skutočnom používaní, nie na kalendárnych intervaloch.
Pre zariadenia ako napr  Vysokovýkonný drvič plastov s pokročilým rezaním Z Tento drvič s rezacím rotorom v tvare Z, otvárateľným podvozkom a robustnou konštrukciou minimalizuje prestoje a údržbu; v spojení s automatizovanou diagnostikou zvyšuje prevádzkovú dobu linky v aplikáciách na obnovu materiálu. Zobraziť produkt → jednoduché dotykové rozhranie s diagnostikou porúch, ktoré sa používa pri zhodnocovaní materiálu, pomáha operátorovi kabíny odstraňovať malé zápchy bez toho, aby volal elektrikára, čo priamo zlepšuje dobu prevádzkyschopnosti linky.
Porovnanie poloautomatizovaných a plne automatizovaných prevádzkových požiadaviek
- Poloautomatická linka: Operátor manuálne nastaví výkon ohrievača, nastaví medzeru rozťahovacieho valca pomocou ručného kolieska a zaznamená výrobné záznamy na papier.
- Plne automatizovaná linka: Operátor načíta recept, monitoruje stav na obrazovke a potvrdzuje výstrahy. PLC zvláda všetky úpravy počas normálneho chodu.
Často kladené otázky
Znamená vyššia automatizácia vždy vyššie náklady?
Počiatočné kapitálové výdavky sú vyššie, ale celkové náklady na vlastníctvo počas piatich rokov sú často nižšie v dôsledku zníženého množstva odpadu, menej prestojov a nižších nákladov na prácu na tonu. Pre linku s trojzmennou prevádzkou je doba návratnosti upgradu plnej automatizácie zvyčajne 12 až 18 mesiacov.
Dá sa existujúca poloautomatizovaná linka dodatočne vybaviť vyššou automatizáciou?
Áno, v závislosti od mechanického stavu. Dodatočné vybavenie nového PLC, servopohonov a HMI je bežné. Mechanické časti – ako sú reťaze poháňané valčeky – môžu potrebovať aktualizácie, aby sa dosiahla presnosť potrebná na ovládanie v uzavretej slučke.
Aká úroveň automatizácie je dostatočná pre nového začínajúceho výrobcu?
Praktickým východiskovým bodom je linka riadená PLC s najmenej dvoma osami poháňanými servomotormi (jedna na podávanie, jedna na navíjanie) a reguláciou teploty PID. Úplná automatizácia s protokolovaním údajov môže byť postupne zavádzaná s rastom objemu výroby a požiadaviek na kvalitu.
Takeway: Prispôsobenie úrovne automatizácie vašim produkčným cieľom
Úroveň automatizácie zariadení na výrobu geomriežok nie je pevnou špecifikáciou – je to nástroj, ktorý by mal zodpovedať vášmu produktovému mixu, úrovni pracovných zručností a očakávaniam kvality trhu. Pre komoditné geomreže so štandardnými špecifikáciami môže postačovať poloautomatizovaná linka so spoľahlivým riadením PLC a servopohonom. Pre špecializované produkty, kde sú tesné tolerancie pevnosti v ťahu a predĺženia, je nevyhnutná úplná automatizácia s reguláciou v uzavretej slučke a sledovateľnosťou údajov.
Pri hodnotení zariadení od dodávateľov si vyžiadajte skutočné výrobné údaje z ich liniek – nielen zoznam komponentov. Venujte pozornosť tomu, koľko procesných premenných je automaticky riadených, ako systém zvláda zmenu triedy materiálu a aký druh výkazníctva je k dispozícii. Tieto podrobnosti vám povedia oveľa viac o skutočnej úrovni automatizácie, než kedy povie brožúra.
Pre ďalšie informácie o udržiavaní konzistentnej kvality na automatizovaných linkách si môžete prečítať náš článok o kvalita a stabilita pri výrobe geomriežok .