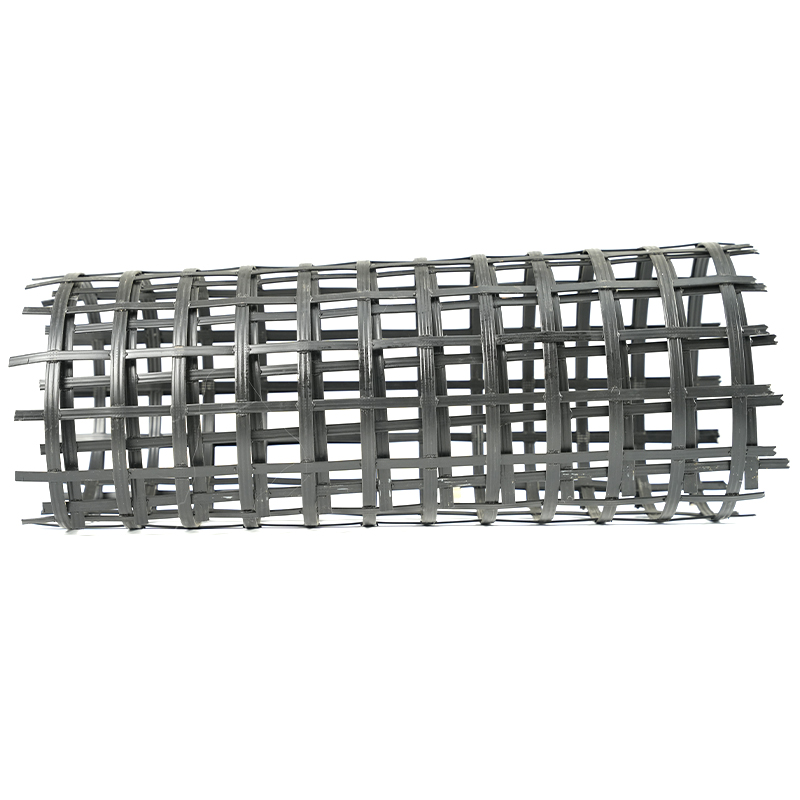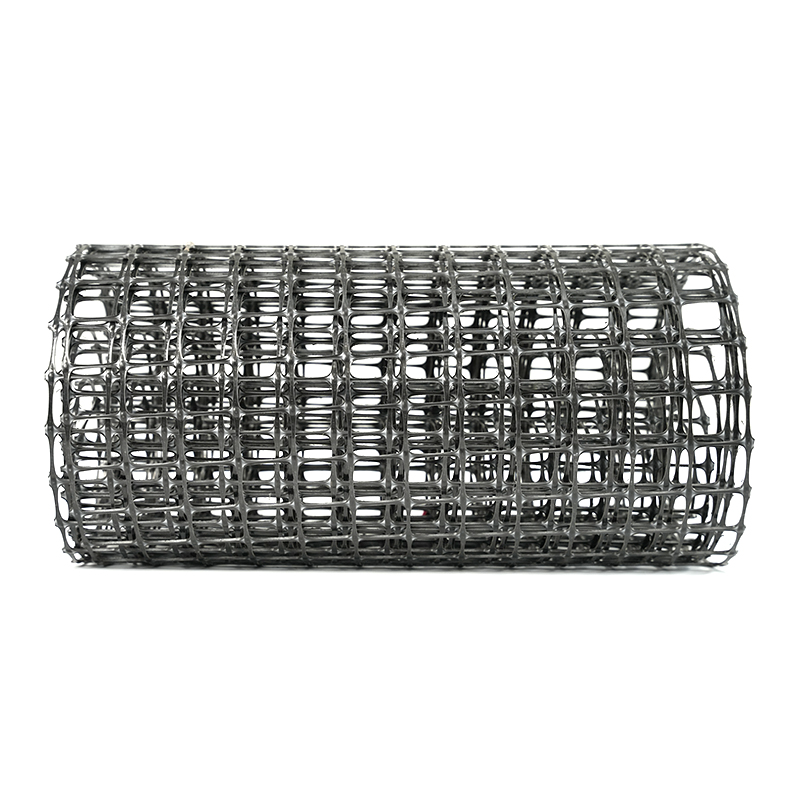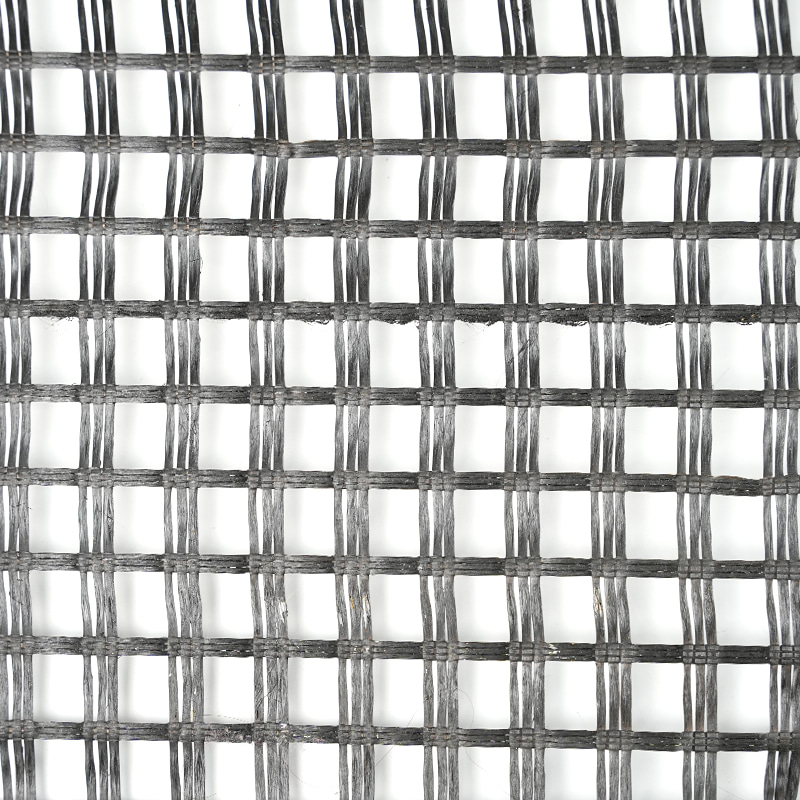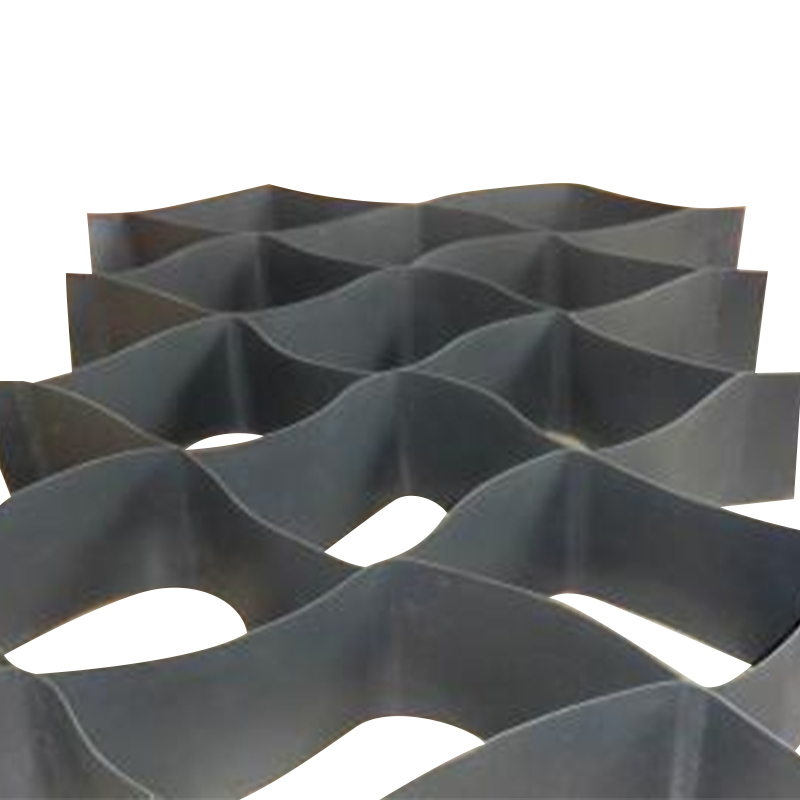

Zvitok geomriežky zanecháva čiaru hladkú a rovnomernú, ale správa o ťahu ukazuje pokles pevnosti z 84 kN/m na okrajoch na 66 kN/m v strede s tvarmi otvorov zošikmenými po šírke. To je nerovnomerné napínanie pri výrobe geomriežky – chyba, ktorá sa skrýva za normálne vyzerajúcou pavučinou a potichu oslabuje všetko, čo je s ňou postavené.
Počas viac ako dvoch desaťročí budovania a uvádzania línií geomriežky do prevádzky platí jedno praktické pravidlo: nerovnomerné natiahnutie takmer nikdy nie je jediným dramatickým zlyhaním. Ide o postupnú nerovnováhu medzi štyrmi kontrolovateľnými premennými – tepelnou rovnomernosťou naprieč sieťou, rozložením napätia a vyrovnaním valcov, pomerom ťahu a prispôsobením rýchlosti a konzistenciou suroviny. Odstraňujte problémy v tomto poradí, merajte skôr, ako niečo zmeníte, a nechajte správu o skúške ťahu – nie zvuk vlasca – povedať, kedy je problém skutočne vyriešený.
Krok 1: Skontrolujte tepelnú rovnomernosť naprieč šírkou webu
Polypropylén a polyetylén reagujú priamo na teplotu. Rozdiel 3–5 °C naprieč šírkou pásu mení orientáciu polymérnych reťazcov, takže list sa na okrajoch kreslí inak ako v strede. Tepelná nerovnováha je najčastejšou príčinou problémov s nerovnomerným naťahovaním na jednoosových aj dvojosových vedeniach.
Overte vykurovací profil pomocou kalibrovaného povrchového pyrometra v piatich bodoch naprieč sieťou – oba okraje, oba štvrťbodové body a stred – nielen údaj HMI. Potom skontrolujte rozvod vzduchu: upchaté filtre, zablokované trysky alebo poškodená izolačná prikrývka vytvárajú studené pruhy, ktoré nie sú viditeľné z ovládacieho panela. Skontrolujte aj asymetrické tepelné straty okrajov; mnohé linky bežia na jednom okraji stále chladnejšie kvôli opotrebovanému tesneniu alebo otvoreným prístupovým dvierkam.
Ak je profil plochý a natiahnutie je stále nerovnomerné, prejdite na mechaniku. Náš sprievodca po rovnomerné zahrievanie a vytláčanie počas pozdĺžneho naťahovania prechádza ohrievačom a extrudérom podrobnejšie.
Krok 2: Potvrďte rovnováhu napätia a zarovnanie valcov
Pri plochom teplotnom profile sú ďalšími podozrivými gradienty napätia. Vychýlený valec len o 0,5 mm, opotrebované ložisko na jednej strane alebo tlakový rozdiel medzi dvomi koncami toho istého valca vytvára merateľný rozdiel v napätí na páse – a proces napínania ho zosilňuje.
| Kontrolný bod | Cieľ | Metóda overovania |
|---|---|---|
| Uvoľnite napätie na konci | V rámci ± 3 % priemeru | Ručný merač napätia na všetkých koncoch |
| Tlak štipky, ľavá vs. pravá strana | do 5 % | Tlakomery na oboch stranách každej štrbiny |
| Valčeková rovnobežnosť | ≤ 0,2 mm na 1 m dĺžky valca | Presná vodováha alebo laserový vyrovnávací nástroj |
| Opotrebenie klipovej reťaze a ložísk | Žiadne viditeľné predĺženie tónu | Meranie strmeňa na 10 po sebe idúcich rozstupoch reťaze |
Vykonávajte tieto kontroly podľa pravidelného plánu – minimálne mesačne pre nepretržitú výrobu – a zaznamenávajte výsledky. Problémy s napätím a vyrovnaním sa zriedka objavia náhle; hromadia sa, kým správa o ťahu neukáže vzor.
Krok 3: Overte pomer žrebovania a prispôsobenie rýchlosti
Na jednoosovej linke sa pozdĺžny pomer ťahu rovná rýchlosti vzletu vydelenej rýchlosťou posuvu; pomer 5,5:1 znamená, že rýchle valce bežia 5,5-krát rýchlejšie ako podávacie valce. Na dvojosovej linke musí rýchlosť priečnej reťaze zodpovedať výkonu pozdĺžneho úseku. Keď sa tieto rýchlosti oddelia, list sa buď nadmerne natiahne, alebo povolí, čím vzniknú nepravidelné otvory a nekonzistentná pevnosť.
Skôr než dôverovať požadovaným hodnotám, skontrolujte skutočné hodnoty rýchlosti HMI oproti požadovaným hodnotám. Posun snímačov pohonu a 1–2 % rozdiel v rýchlosti medzi susednými naťahovacími stanicami mení efektívny pomer viac, než väčšina operátorov očakáva. Pri biaxiálnych líniách si interakcia medzi pozdĺžnym a priečnym naťahovaním zaslúži vlastnú kontrolu – našu analýzu rovnomernosť a presnosť pozdĺžneho a priečneho naťahovania pokrýva bežné režimy porúch.
| Parameter | Tolerancia | Akčný prah |
|---|---|---|
| Odchýlka pomeru ťahu od požadovanej hodnoty | do 1 % | Prekalibrujte kódovač pohonu |
| Rozdiel v rýchlosti medzi susednými stanicami | do 2 % | Skontrolujte prevodovku, spojku a hnaciu reťaz |
| Priečny a pozdĺžny nesúlad výstupu | V rámci 1,5 % | Prepočítajte žiadanú hodnotu rýchlosti reťaze |
Graf ukazuje typickú korekciu: hodnoty ťahu roztrúsené medzi 65 a 78 kN/m po šírke sa po odstránení nesúladu rýchlosti utiahli na 82 až 84 kN/m.
Na starších alebo renovovaných tratiach môže byť mechanická tolerancia naťahovacích staníc príliš voľná bez ohľadu na to, ako dobre ich naladíte. Linka postavená pre tento proces, ako je výrobná linka jednoosovej ťahovej geomriežky, zodpovedá hnacej a naťahovacej sekcii od návrhu ďalej.
 Výrobná linka jednoosovej ťahovej geomriežky so zodpovedajúcimi rozťahovacími sekciami Táto výrobná linka integruje hnacie a naťahovacie stanice už od návrhu, čím pomáha znižovať nerovnosti na starších alebo renovovaných linkách. Je to dôležité, keď mechanická tolerancia obmedzuje kvalitu plechu. Zobraziť produkt →
Krok 4: Vylúčte variabilitu surovín a krmív
Naťahovač zosilňuje to, čo extrudér dodáva. Ak sa index toku taveniny medzi jednotlivými šaržami živice líši, ak prebrúsenie tvorí veľkú časť posuvu, alebo ak sa vlhkosť neodstraňuje dôsledne, miestna hrúbka plechu a pevnosť taveniny sa zmení – a natiahnutie zmení tieto malé odchýlky na viditeľné nerovnosti.
- Udržujte pomer prebrúsenia stabilný a preosievaný; 20–30 % je bežný prevádzkový strop.
- Dôsledne vysušte hygroskopický materiál; skoky vlhkosti nepredvídateľne menia správanie pri ťahaní.
- Otestujte prichádzajúce MFI živice na šaržu a samostatné šarže, keď rozptyl MFI presiahne vašu špecifikáciu.
- Sledujte rýchlosť závitovky extrudéra a teplotu topenia; pulzujúci výstup vytvára periodické pásy hrúbky, ktoré sa naťahovaním zväčšujú.
Problémy so surovinami sa často maskujú ako problémy so strojom, pretože sa objavujú s rovnakými príznakmi. Preto kontroly materiálu patria do poradia skôr, ako začnete s výmenou valcov alebo zmenou otáčok.
Postupnosť odstraňovania problémov overená v praxi
Naprieč inštaláciami sa základné príčiny nerovnomerného naťahovania rozložia približne tak, ako je uvedené nižšie. Použite ho na uprednostnenie vyšetrovania, nie na preskočenie meraní.
- Tepelná rovnomernosť - 45%
- Napätie a vyrovnanie – 25 %
- Pomer a rýchlosti ťahu — 20 %
- Vstup suroviny - 10%
Potom spustite sekvenciu v tomto poradí a postupne zmeňte jednu premennú:
- Zaznamenajte skutočné rýchlosti, pomery ťahania a teploty z HMI; porovnať s posledným známym dobrým nastavením procesu.
- Zmerajte teplotu pásu v piatich polohách po celej šírke na vstupe napínania; skúmajte akýkoľvek gradient nad 3 °C.
- Skontrolujte tlak v štrbine a vyrovnanie valcov na predpínacích a napínacích valcoch.
- Zmerajte individuálne koncové napätie na cievkovnici alebo odvíjacom stojane; označiť ktorýkoľvek koniec viac ako 5 % nad svojimi susedmi.
- Odoberte vzorku v plnej šírke a otestujte pevnosť v ťahu, predĺženie a rozmery otvoru v piatich polohách.
- Zmeňte iba jednu premennú – nikdy teplotu a pomer spolu – potom znova otestujte pred ďalším nastavením.
- Porovnajte výsledky s predchádzajúcimi desiatimi hodmi, aby ste si všimli postupný posun namiesto pôsobenia na jednu zlú vzorku.
Overte opravu pomocou skutočných údajov o ťahu
Nerovnomerné natiahnutie je opravené iba vtedy, keď to hovorí správa. Praktickým akceptačným pravidlom pre geomriežku je kolísanie pevnosti v ťahu v rozmedzí ±10 % priemeru naprieč piatimi skúšobnými polohami po celej šírke, s predĺžením pri pretrhnutí vnútri toho istého pásma. Špecifikácie vysokovýkonnej výstuže často držia ±5 %.
| Parameter | Limit prijatia | Testovacie rozloženie |
|---|---|---|
| Zmeny pevnosti v ťahu po šírke | V rámci ±10 % priemeru | 5 pozícií: okraje, štvrtiny bodov, stred |
| Variácia predĺženia pri pretrhnutí | V rámci ±10 % priemeru | Rovnakých 5 pozícií |
| Odchýlka uhlopriečky clony | V rámci 3 % cieľa | 10 otvorov vzorkovaných cez kotúč |
| Variácia hrúbky | do 5 % of average | Mikrometer v 5 polohách |
Vďaka tomu je tester ťahu výrobným nástrojom, nie dodatočným nápadom laboratória. Špeciálny stroj na spevnenie geotextílie so zaznamenanými viacbodovými výsledkami vám poskytuje údaje na potvrdenie opráv, porovnanie zmien a zdokumentovanie kvality šarže pre zákazníkov.
 Stroj na pevnosť geotextílie s viacbodovým záznamom a počítačovým ovládaním Tento ťahový tester zaznamenáva viacbodové výsledky a dynamické krivky, vďaka čomu je praktickým výrobným nástrojom na overovanie opráv a dokumentovanie kvality šarže. Jeho vysoko presný snímač podporuje konzistentné meranie. Zobraziť produkt →
Tiež sledujte geometriu otvoru: zmerajte diagonálne dĺžky vzorky otvorov cez kotúč. Ak sa uhlopriečky odchyľujú o viac ako niekoľko percent od cieľa, natiahnutie zostáva nerovnomerné, aj keď čísla sily prejdú.
Prevencia: Návrh linky a návyky údržby
Prevencia prekonáva riešenie problémov. Linky s viaczónovou reguláciou teploty PID, nezávislým nastavením prítlaku na každom konci valca, presne brúsenými valcami a synchronizovanými pohonmi sa v prvom rade zriedkavo prejavujú nerovnomerným naťahovaním. Tieto vlastnosti sú rozdielom medzi líniou, ktorá potrebuje neustále stráženie detí, a tou, ktorá si drží svoj profil rolku po rolke.
Návyky údržby sú rovnako dôležité: mesačné kontroly súosovosti, kalibrované snímače teploty aspoň dvakrát ročne a okamžitá pozornosť venovaná hluku ložísk alebo posunu meradla. Valčeky, reťaze a spony, ktoré prenášajú tkaninu cez napínaciu zónu, sú mechanickým srdcom linky.
Keď sú úseky naťahovania skonštruované ako integrovaný systém, problémy, ako je nerovnomerné napínanie, sa navrhujú ešte pred výrobou prvého kotúča. Obojsmerná výrobná linka geomriežky od Jiangsu Saide Machinery je príkladom – vyhrievacie, naťahovacie a hnacie sekcie sa pri navrhovaní zhodujú, a nie na výrobnej úrovni.
 Obojsmerná výrobná linka geomriežky s integrovaným ohrevom a naťahovaním Tento rad spája ohrievacie, napínacie a hnacie sekcie ako integrovaný systém, čím sa obmedzujú problémy s nerovnomerným naťahovaním pred výrobou. Jeho dizajn zahŕňa rúru na priečne naťahovanie a špeciálne prípravky. Zobraziť produkt →
Často kladené otázky
Čo je prvá vec, ktorú treba skontrolovať, keď sa roztiahnutie geomriežky stane nerovnomerným?
Zmerajte teplotný profil naprieč pavučinou na vstupe napínania namiesto dôvery v nastavené hodnoty ohrievača. Teplotné gradienty nad 3–5 °C naprieč šírkou sú najčastejšou hlavnou príčinou a mali by byť odstránené skôr, ako sa dotknete pomerov ťahu alebo rýchlostí.
Aké veľké kolísanie pevnosti v ťahu po šírke je prijateľné?
Pre väčšinu špecifikácií geomriežky je praktickým limitom ±10 % priemernej pevnosti v ťahu v piatich testovacích polohách. Vysokovýkonné projekty výstuže často vyžadujú ±5 %.
Mám najskôr upraviť teplotu alebo pomer ťahu?
Najprv teplota. Správanie sa pri ťahaní polyméru je vysoko citlivé na teplotu, takže pruh za studena o 3 °C zmení lokálne natiahnutie viac ako len malá úprava pomeru. Zmena pomeru pri tepelnej nerovnováhe zvyčajne maskuje skutočnú príčinu.
Prečo sú okraje mojej geomriežky vždy tenšie ako stred?
Ztenčovanie hrán zvyčajne poukazuje na rýchlejšie ochladzovanie alebo vyššie lokálne napätie na hranách počas pozdĺžneho naťahovania, niekedy kombinované s pomerom ťahania príliš agresívnym pre aktuálnu teplotu hrany. Skontrolujte výstup okrajového ohrievača, okrajový chladiaci vzduch a okrajový tlak.
Môže nerovnomerné natiahnutie ovplyvniť dlhodobý výkon geomriežky v teréne?
áno. Nedostatočne natiahnuté zóny si zachovávajú nižšiu molekulárnu orientáciu a slabšiu odolnosť voči tečeniu pri trvalom zaťažení; príliš natiahnuté zóny sa pri manipulácii stávajú krehkými a ľahko sa poškodia. Nepravidelná geometria otvoru tiež znižuje predvídateľnosť vzájomného spojenia pôdy a prekrývania.
Zrátané a podčiarknuté: Zmerajte, upravte, overte
Nerovnomerné natiahnutie pri výrobe geomriežky je riešiteľné, keď dohady nahradíte meraniami. Tepelný profil, vyváženie napätia, pomer ťahu a rýchlosti a konzistencia suroviny pokrývajú takmer každý prípad, s ktorým sa stretnete. Vytvorte si overovaciu rutinu, veďte záznamy a vyškolte operátorov, aby si prečítali správu o ťahu rovnako pozorne, ako čítajú čiarový displej.