
Výrobný manažér nedávno kontaktoval náš inžiniersky tím s problémom: dva týždne výstupu geomriežky prešli vizuálnou kontrolou, no laboratórne ťahové skúšky boli o 15 – 20 % nižšie ako certifikovaná špecifikácia. V receptúre sa nezmenilo nič, okrem jedného parametra – teplota valca extrudéra bola znížená o 8 °C, aby sa znížili náklady na energiu. Táto malá úprava stačila na pretvorenie vnútornej štruktúry polyméru a zníženie konečnej pevnosti v ťahu každého kotúča vyrobeného v tomto období.
Krátka odpoveď na to, ako teplota extrúzie ovplyvňuje pevnosť geomriežky v ťahu, je toto: teplota extrúzie riadi molekulárnu orientáciu, kryštalinitu a tepelnú degradáciu počas spracovania, takže nastavuje strop pre pevnosť, ktorú môže následné napínanie a chladenie uzamknúť v materiáli. Tento článok vysvetľuje, prečo k tomuto efektu dochádza, aké teplotné rozsahy sú praktické pre bežné živice a čo by mali výrobné tímy monitorovať, aby bola pevnosť v ťahu predvídateľná.
Prečo si teplota vytláčania zaslúži pozornosť pri výrobe geomreží
Pevnosť geomriežky v ťahu sa nevytvára len v štádiu naťahovania; je do značnej miery predurčená kvalitou vytláčaného plechu. Počas vytláčania dostáva tavenina polyméru tepelnú energiu, ktorá určuje, ako úplne sa živica roztaví, ako stabilne preteká matricou a ako materiál reaguje na operáciu ťahania, ktorá nasleduje.
Záver je na prvom mieste: ak je teplota vytláčania nesprávna, žiadne naťahovanie neobnoví stratenú pevnosť. Keď je tavenina príliš studená, polymér nedosiahne úplne homogénny stav toku a zanecháva neroztopené kryštalické zvyšky, ktoré pôsobia ako slabé miesta. Keď je tavenina príliš horúca, tepelná degradácia začne lámať dlhé molekulové reťazce. Oba efekty znižujú potenciál orientácie materiálu a prejavujú sa v ťahovej skúške ako nižšie maximálne zaťaženie a vyššie predĺženie pri pretrhnutí.
Stabilita teploty je dôležitá rovnako ako nastavená hodnota. Dobre navrhnutá výrobná linka jednoosovej geomriežky v ťahu monitoruje teplotu taveniny v niekoľkých zónach pozdĺž valca a matrice, pretože jednotný tepelný profil je predpokladom konzistentnej geometrie rebier a účinnosti spojenia.
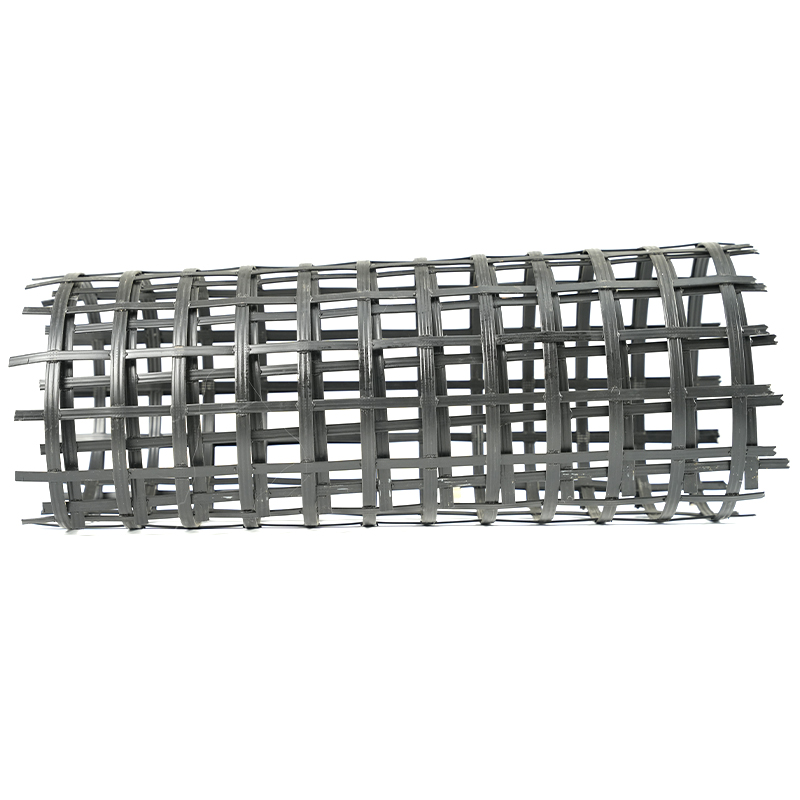
 Výrobná linka jednoosovej ťažnej geomriežky s monitorovaním teploty taveniny Táto výrobná linka je určená pre obstarávacie tímy zamerané na kontrolu tepelného profilu. Jeho viaczónové monitorovanie teploty zaisťuje konzistentnú geometriu rebier a efektívnosť spojov, čím priamo rieši obavy týkajúce sa teplotnej stability vznesené v blízkej diskusii. Zobraziť produkt →
Ako teplota mení správanie polyméru pred natiahnutím
Polypropylén (PP) a polyetylén s vysokou hustotou (HDPE) sú najbežnejšie živice v extrudovaných geomriežkach. Obidva sú semikryštalické a ich odozva na teplotu vytláčania vysvetľuje väčšinu zmien pevnosti pozorovaných v hotových výrobkoch.
Kryštalickosť a molekulová orientácia
Keď roztavený plech opustí formu, polymérne reťazce sa začnú organizovať do kryštalických domén. Veľkosť a distribúcia týchto domén závisí od toho, koľko tepla zostáva v materiáli. Ak je teplota vytláčania príliš nízka, neúplne roztavené oblasti prežijú a stanú sa bodmi koncentrácie napätia počas naťahovania. Ak je príliš vysoká, reťaze zostanú uvoľnené príliš dlho a odolávajú zarovnaniu, ktoré potrebuje geomriežka s vysokou pevnosťou v ťahu. Strata orientácie sa prejavuje priamo ako nižšia pevnosť v ťahu v pozdĺžnom aj priečnom smere.
Prietok taveniny a tlak matrice
Viskozita taveniny klesá so zvyšujúcou sa teplotou. Vyššia teplota taveniny znižuje tlak v matrici a vytvára tekutejší list, ktorý sa ľahšie ťahá – do určitej miery. Za týmto bodom plech stráca rozmerovú stabilitu, prehýba sa a vytvára variácie hrúbky. Nižšia teplota zvyšuje viskozitu a tlak v matrici, čo môže vytvárať stopy toku, okrajové vlnenie a lokalizované koncentrácie napätia. Pretože konečnú pevnosť ťahanej geomriežky nesú orientované molekulové reťazce v rebrách, akákoľvek diskontinuita vytláčaného plechu sa stáva slabým miestom pri zaťažení. Preto je kontrola teploty úzko spätá rovnomerné zahrievanie a vytláčanie počas procesu pozdĺžneho napínania .
Odporúčané rozsahy teplôt vytláčania pre bežné živice
V tabuľke nižšie sú uvedené typické teplotné okná valca a matrice pre bežné živice geomriežky. Sú to východiskové body, nie absolútne hodnoty; správny rozsah závisí od triedy živice, balenia aditíva, rýchlosti linky a hrúbky plechu.
| Živica | Teplota suda (°C) | Teplota matrice (°C) | Pozorovaný vplyv na pevnosť v ťahu |
|---|---|---|---|
| PP homopolymér | 200-230 | 210-225 | Najlepšia pevnosť v blízkosti 215-225 °C; jasný pokles pod 195 °C alebo nad 245 °C |
| HDPE | 180-210 | 185-200 | Najlepšia orientácia pri 190-205°C; prehriatie znižuje molekulovú hmotnosť |
| PET (potiahnutá alebo sklolaminátom vystužená geomriežková živica) | 260-290 | 270-285 | Úzke okno; nedostatočná aj nadmerná teplota zvyšuje krehkosť |
PET sa objavuje v určitých procesoch geomriežky s povlakom alebo sklolaminátom a jej teplotné okno je výrazne užšie. Presná kontrola je tam ešte kritickejšia, pretože rozdiel medzi maximálnou a prijateľnou pevnosťou v ťahu môže byť menší ako 10 °C.
Procesné okno: Čo sa stane, keď sa teplota odchýli
Vzťah medzi extrúznou teplotou a konečnou pevnosťou geomriežky v ťahu sleduje vrcholovú krivku. Tabuľka nižšie ukazuje reprezentatívny vzor pre polypropylénovú jednoosovú geomriežku, vyjadrený ako percento maximálnej pevnosti dosiahnutej v testovacej sérii.
Reprezentatívna odozva pevnosti v ťahu PP jednoosovej geomriežky pri teplotách vytláčania.
Pod spodným okrajom optimálneho okna je plech podtavený. To sa prejavuje ako drsnosť povrchu, zvýšený tlak v matrici a príležitostná rezonancia ťahu - nestabilná oscilácia hrúbky plechu, ktorá vytvára striedavo hrubé a tenké priečne rebrá. Pevnosť v ťahu v smere stroja môže kolísať o 20 % alebo viac medzi valcami.
Nad optimálnym oknom dominuje tepelná degradácia. Rozrezanie reťaze znižuje priemernú molekulovú hmotnosť. Plech môže vyzerať hladko a leskle, ale pevnosť v ťahu a odolnosť proti tečeniu klesajú, spojovacie body sa stávajú krehkejšími a dlhodobá konštrukčná pevnosť – hodnotu, ktorú inžinieri používajú pre steny a svahy – degraduje rýchlejšie ako krátkodobá špičková pevnosť.
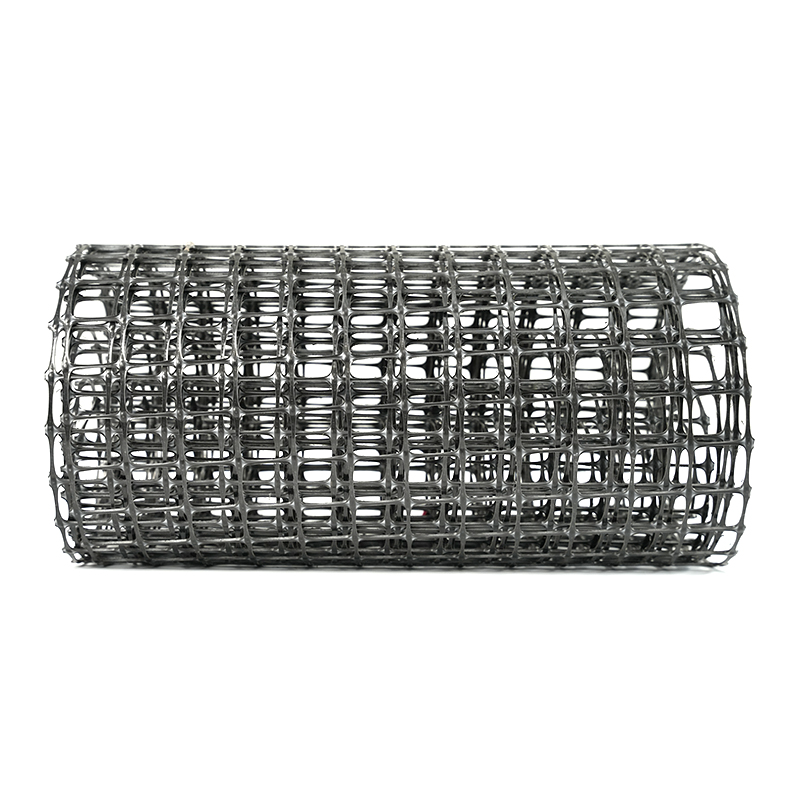
 Linka na výrobu obojsmernej geomriežky s pozdĺžnym a priečnym naťahovaním Toto zariadenie je dôležité pri porovnávaní tepelných vplyvov na pevnosť v ťahu. Zahŕňa dierovací lis, viacvalcové naťahovanie a priečnu naťahovaciu pec s výmenníkmi tepla, čo podporuje diskusiu o tom, ako podmienky spracovania ovplyvňujú výkon geomriežky PP a HDPE. Zobraziť produkt →
Dôsledky sily v skratke
Stĺpcový graf nižšie porovnáva typické zachovanie pevnosti v ťahu PP a HDPE geomriežok vyrobených extrúziou pri nízkej teplote, optimálnej teplote a nadmernej teplote.
Zachovanie relatívnej pevnosti v ťahu s optimálnou teplotou nastavenou na 100 %.
Pre dennú produkciu sú dôležité dva závery. Po prvé, pokuta za nízku teplotu je zvyčajne väčšia ako pokuta za prehriatie pre PP, a preto sú úpravy na úsporu energie riskantné. Po druhé, oba polyméry strácajú pevnosť v extrémoch, ale z rôznych dôvodov: jeden z neúplného roztavenia, druhý z molekulárnej degradácie.
| Podmienka | Pevnosť v ťahu | Predĺženie pri pretrhnutí | Typické výrobné znaky |
|---|---|---|---|
| Podteplerature | Znížené o 15 – 30 % | Často zvýšené | Vysoký tlak matrice, drsné hrany, stopy toku |
| Optimálne range | Maximálne pre živicu | Spĺňa špecifikáciu | Stabilný list, rovnomerné otvory, stabilná rýchlosť linky |
| Nadmerná teplotaerature | Znížené o 10 – 25 % | Znížené, krehké správanie | Die slintať, mierne sfarbenie, dym pri vysokom prebytku |
Pretože znaky sa môžu prekrývať s variáciami surovín, spoľahlivým spôsobom na oddelenie príčin je zaznamenať teplotu taveniny na matrici pre každú výrobnú dávku a porovnať ju s výsledkom skúšky ťahom. Toto je štandardná prax v kontrola kvality produktu na výrobnej linke jednoosovej ťahovej geomriežky a zachytí teplotný posun dlho predtým, než sa stane sťažnosťou zákazníka.
Praktické opatrenia pre výrobné a obstarávacie tímy
Najbežnejšie základné príčiny pevnosti v ťahu geomriežky mimo špecifikácie v zariadeniach na vytláčanie a ťahanie sú uvedené nižšie. Teplotná odchýlka vedie zoznam, čo je dobrá správa: je to tiež najviac kontrolovateľný faktor.
- Odchýlka teploty 38 %
- Variácia suroviny 22%
- Chyba pomeru roztiahnutia 18 %
- Nekonzistentnosť chladenia 14%
- Iné príčiny 8 %
Pre výrobné tímy majú najvyššiu návratnosť tri akcie:
- Nainštalujte snímače teploty taveniny na matricu a porovnajte hodnoty s nastavenými hodnotami valca.
- Udržujte kontrolnú tabuľku pevnosti v ťahu v porovnaní s teplotou vytláčania namiesto úpravy teploty kvôli úspore energie.
- Znovu certifikujte teplotné okno vždy, keď sa zavedie nová šarža živice alebo dodávateľ.
Pre obstarávacie tímy, ktoré hodnotia výrobnú linku geomriežky, sa opýtajte na presnosť regulácie teploty, viaczónové nastavenia PID, rozloženie vykurovacej zóny na matrici a zdokumentované testy rovnomernosti teploty. Šnúra, ktorá nedokáže udržať nastavenú teplotu v úzkom pásme, spôsobí nekonzistentnú pevnosť v ťahu medzi valcami. To je dôvod, prečo sa naša jednosmerná napínacia plastová geomriežka vyrába za prísne monitorovaných podmienok teploty taveniny.
 Jednosmerná strečová plastová geomriežka s tesnou kontrolou teploty taveniny Tento produkt ilustruje dôležitosť úzkej regulácie teploty počas extrúzie, pretože pri jeho výrobe sa využívajú monitorované teploty taveniny. Je to užitočné pre inžinierov, ktorí hodnotia konzistenciu geomriežky a dlhodobú pevnosť, pričom dopĺňa praktické rady týkajúce sa okna s vytláčaním, ktoré sa nachádzajú v blízkosti. Zobraziť produkt →
Často kladené otázky o teplote vytláčania a pevnosti geomriežky
Aká je optimálna teplota vytláčania polypropylénovej geomriežky?
Pre väčšinu PP homopolymérnych geomriežkových živíc je praktické vytláčacie okno 200-230 °C, pričom najvyššia pevnosť v ťahu sa typicky dosahuje pri 215-225 °C. Potvrďte rozsah u dodávateľa živice a upravte rýchlosť linky, hrúbku plechu a pomer ťahania hotového výrobku.
Môže byť teplota vytláčania príliš vysoká, aj keď geomriežka vyzerá normálne?
áno. Tepelná degradácia začína skôr, ako sa objaví viditeľné sfarbenie. Najspoľahlivejším spôsobom, ako to zistiť, je porovnať pevnosť v ťahu, predĺženie pri pretrhnutí a účinnosť spojenia so základnou líniou vyrobenou pri mierne nižšej teplote.
Ako ovplyvňuje teplota vytláčania predĺženie pri pretrhnutí?
Extrúzia pri nízkej teplote zanecháva materiál zle orientovaný, čo má tendenciu zvyšovať predĺženie pri pretrhnutí. Extrúzia pri nadmernej teplote skracuje molekulárne reťazce a znižuje predĺženie, čím sa geomriežka stáva krehkou. Obe podmienky posúvajú produkt mimo špecifikácie.
Mám znovu nastaviť teplotu pri zmene dodávateľa živice?
áno. Aj keď je názov triedy živice rovnaký, index toku taveniny a balenie tepelného stabilizátora sa môžu líšiť. Pred úplnou výrobou vykonajte malé pokusy v celom teplotnom rozsahu, aby ste našli nové optimum.